Portuguese
 English
 Spanish


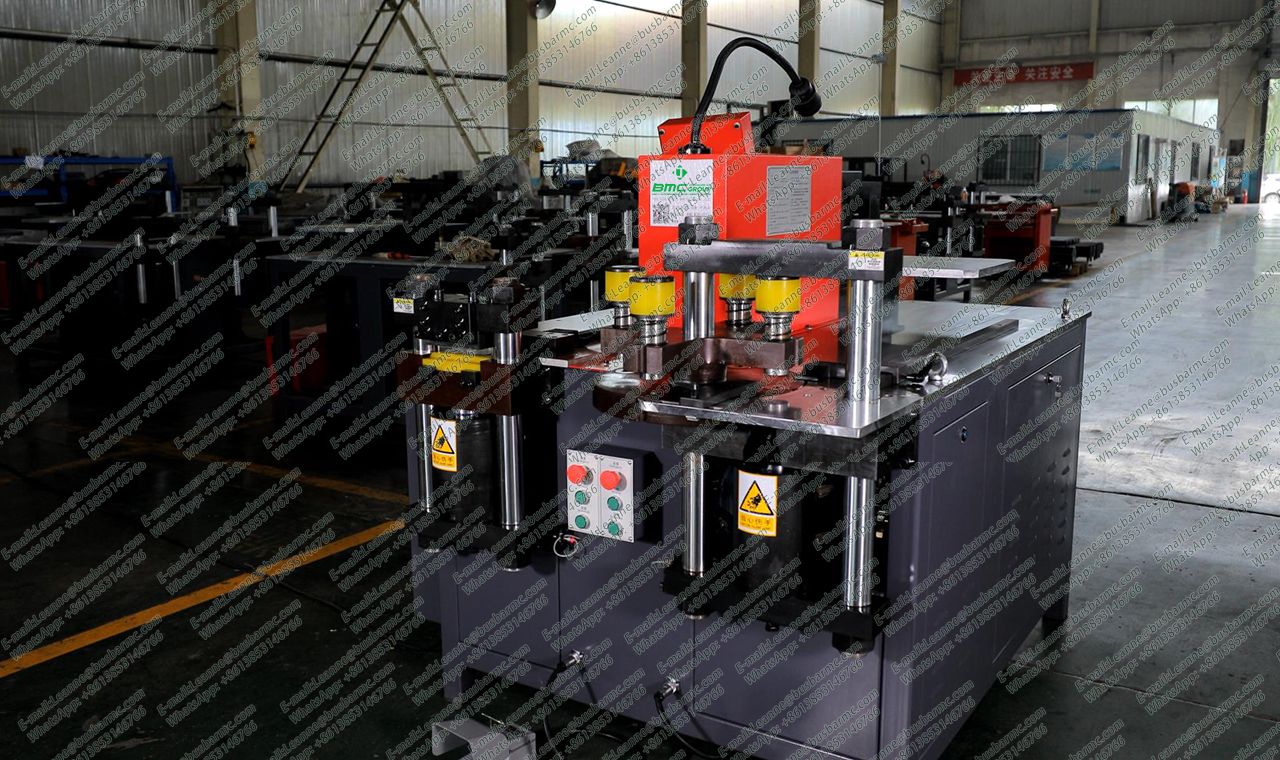
A qualidade do puncionamento de barramento é avaliada pela posição do furo acabado medida a partir do datum aprovado, pelo tamanho/perfil do furo, distância de borda, rebarba e deformação — não pela precisão de posicionamento declarada isoladamente. Nas LT 303U-3-C / 503U-3-C / 803U-3-C, a torre multiestação com margem de tonelagem cobre as famílias redondas/oblongas usuais quando matrizes, folga e guias correspondem à têmpera do cobre ou do alumínio.
| Controle do desenho | Por que |
|---|---|
| Datum | Todas as posições são medidas a partir dele |
| Passo entre centros de furos | Encaixe do kit em disjuntores/terminais |
| Distância de borda | Resistência da matriz + conformidade a norma |
| Tolerância posicional | Critério de aprovação no FAT |
| Perfil (redondo/oblongo/retangular) | Escolha da matriz |
Verifique os furos acabados a partir do datum em várias peças consecutivas, não em uma amostra isolada.
Após cada troca de matriz, inspecione rebarba, deformação e aresta antes de liberar o lote.
| Método | Ajuda quando… | Ainda manual? |
|---|---|---|
| Régua / tope | Mix baixo | Sim |
| Eixo servo | Coordenadas recorrentes | Carga/fixação geralmente sim |
| Programa CNC | Kits multi-furos | Troca de ferramental / inspeção |
Força hidráulica e posicionamento CNC podem coexistir — compare trabalho e repetibilidade, não slogans.
| Especificação | 303U-3-C | 503U-3-C | 803U-3-C |
|---|---|---|---|
| Força nominal (kN) | 300 | 500 | 800 |
| Diâmetro de puncionamento (mm) | Φ4,3–Φ25 | Φ4,3–Φ30 | Φ4,3–Φ34 |
| Espessura / largura máx. (mm) | 12 / 150 | 16 / 200 | 20 / 250 |
| Dobra plana máx. (mm) | 150 × 12 | 200 × 16 | 250 × 20 |
| Dobra vertical (de perfil) máx. (mm) | 10 × 100 | 12 × 120 | 12 × 120 |
| Potência dos motores | 3 × 4 kW | 3 × 5,5 kW | 3 × 5,5 kW |
| Precisão de dobra / repetibilidade | ±1° / ±0,5° | ±1° / ±0,5° | ±1° / ±0,5° |
Disciplina de datum + método de posicionamento + estado da matriz + material estável — não uma única cifra de folheto.
Frequentemente sim, com folga e margem de força corretas. Requalifique após trocar o material.
Oblongas exigem pares de matriz correspondentes e controle de orientação; liste-as explicitamente no RFQ.
Como estação independente ao lado do corte e da dobra; três grupos de bomba permitem trabalho paralelo.