Portuguese
 English
 Spanish


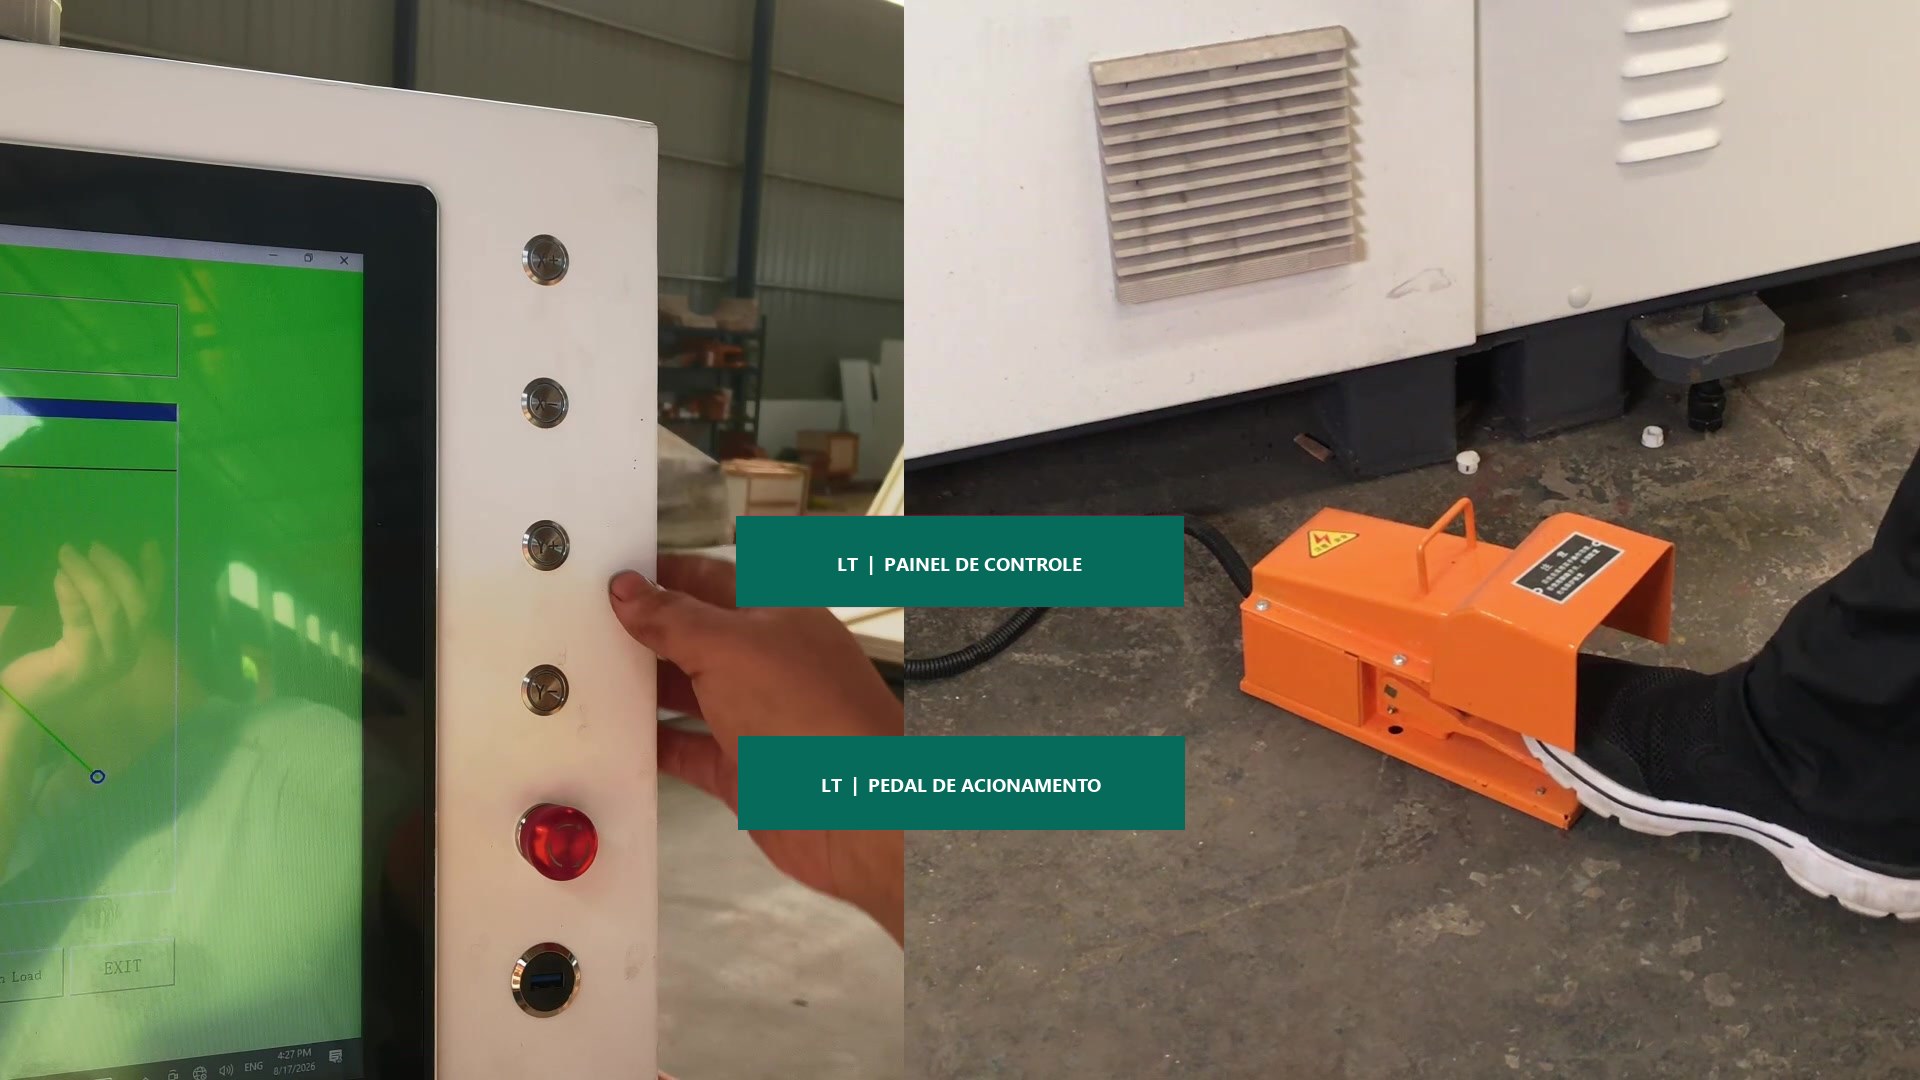
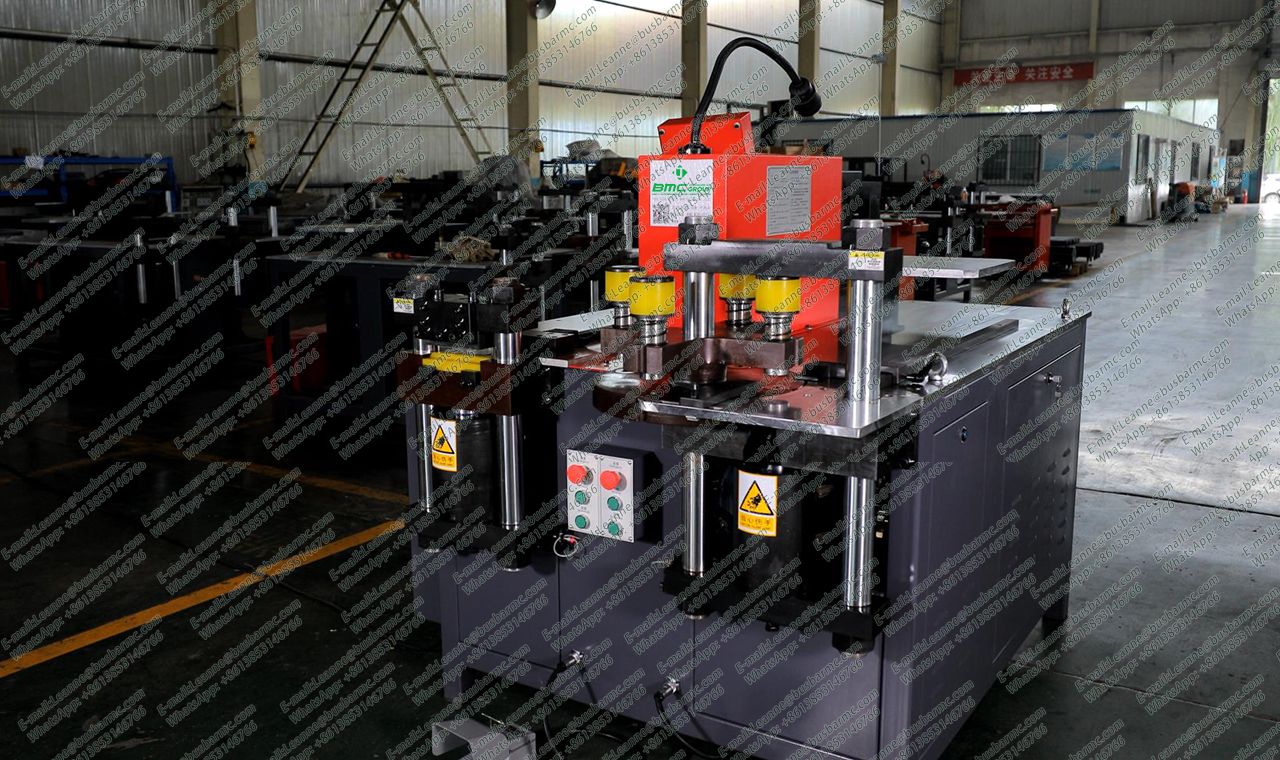
Na produção, "saber como a máquina de dobrar funciona" não basta: o que importa é se o mesmo ângulo liberado e a mesma linha de dobra se mantêm estáveis entre operadores, turnos e pedidos repetidos. Na estação de dobra LT (303U-3-C / 503U-3-C / 803U-3-C), o ciclo correto trava a sequência: revisão do desenho → ferramental → modo/receita no HMI → medição da primeira peça → monitoração de primeiro/meio/último. CNC/HMI reduz a dispersão do operador; material e condição da máquina continuam dominando a repetibilidade.
| Fator | Sintoma em produção se ignorado |
|---|---|
| Deriva de lote/têmpera do material | O ângulo "caminha" no meio do lote |
| Temperatura hidráulica/óleo | Deriva entre manhã e tarde |
| Desgaste de ferramental / mudança de raio | Marcas de superfície + desvio de ângulo |
| Disciplina de receita entre turnos | Operador A ≠ operador B |
| Erro de corte/furo a montante | A dobra não "conserta" comprimento/furos ruins |
Uma estação de dobra cobre muitos tamanhos somente se matrizes e parâmetros mudarem junto com o desenho. As receitas HMI facilitam o recall; troca de matriz e primeira peça seguem obrigatórias.
Não existe calendário universal: substitua ou reafie quando a precisão ou a superfície degradarem, acompanhando por condição e refugo medido — não por estimativa.
| Especificação | 303U-3-C | 503U-3-C | 803U-3-C |
|---|---|---|---|
| Força nominal (kN) | 300 | 500 | 800 |
| Diâmetro de puncionamento (mm) | Φ4,3–Φ25 | Φ4,3–Φ30 | Φ4,3–Φ34 |
| Espessura / largura máx. (mm) | 12 / 150 | 16 / 200 | 20 / 250 |
| Dobra plana máx. (mm) | 150 × 12 | 200 × 16 | 250 × 20 |
| Dobra vertical (de perfil) máx. (mm) | 10 × 100 | 12 × 120 | 12 × 120 |
| Potência dos motores | 3 × 4 kW | 3 × 5,5 kW | 3 × 5,5 kW |
| Precisão de dobra / repetibilidade | ±1° / ±0,5° | ±1° / ±0,5° | ±1° / ±0,5° |
Use a estação de dobra junto com furo e corte na mesma estrutura; os três grupos de bomba permitem equipe em paralelo. Os limites publicados de dobra plana/vertical e as cifras de ±1° / ±0,5° ainda exigem comprovação de FAT no seu cobre ou alumínio.
Sim, com troca de matrizes e parâmetros. As receitas no HMI facilitam o recall; a primeira peça continua obrigatória.
Por condição — quando a precisão ou a superfície degradam — e não por um prazo de calendário fixo.
Estabilidade do material, condição hidráulica e se os turnos mantêm a mesma receita travada.
Não. Corte, puncionamento e posicionamento também determinam o encaixe final no painel.