Portuguese
 English
 Spanish


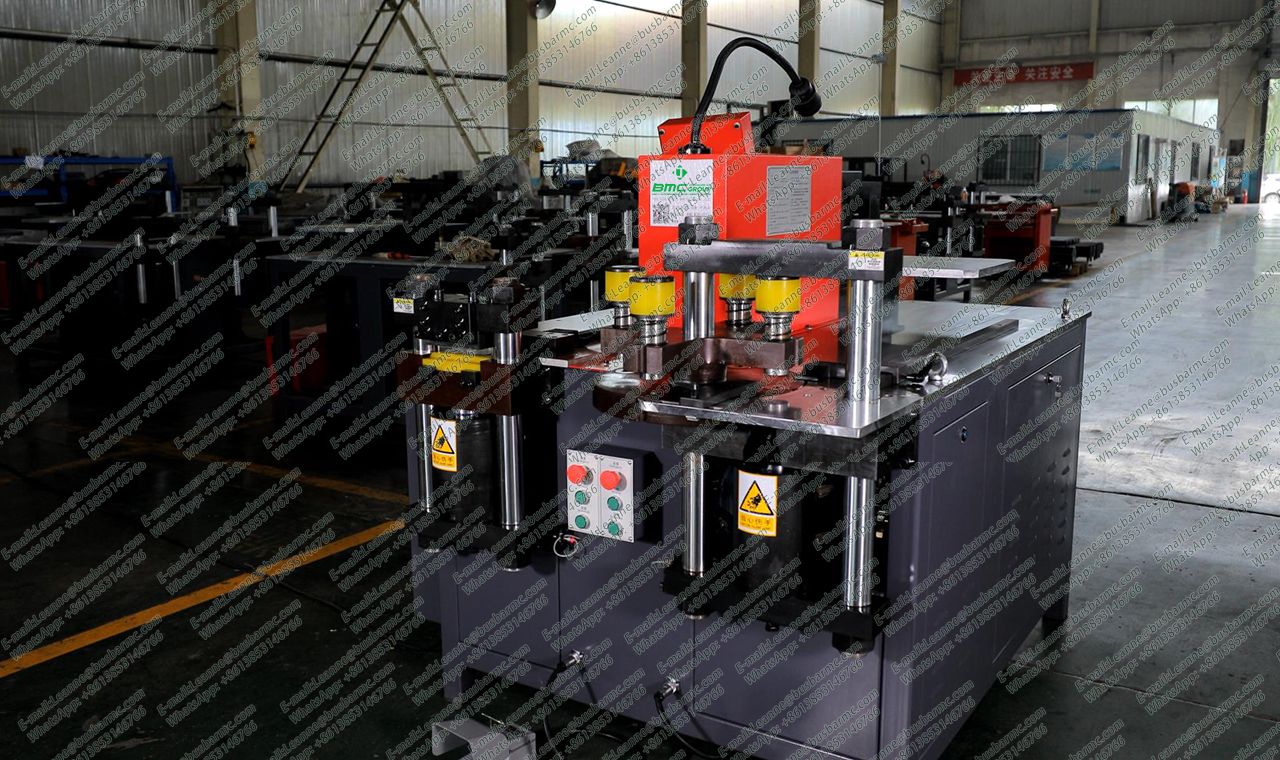
Uma máquina de barramento (também chamada processadora de barramento) é o equipamento industrial que fabrica barras condutoras de cobre ou alumínio para painéis elétricos, transformadores e sistemas de distribuição de energia. Em vez de serra manual, furadeira e dobradeira genérica, ela usa estações hidráulicas — frequentemente com apoio CNC — para cortar, puncionar e dobrar a barra conforme o desenho: comprimento exato, mapa de furos e ângulos de dobra.
Em uma máquina 3 em 1 como a LT 303U-3-C, 503U-3-C ou 803U-3-C, as três operações dividem a mesma estrutura e podem rodar em sequência ou em paralelo, com três operadores. O dimensionamento correto começa pela maior seção (largura × espessura), pelo mapa de furos mais difícil e pela família de dobras mais difícil — nunca por um rótulo genérico de "melhor máquina".
Um barramento é uma barra condutora plana — normalmente de cobre ou alumínio — que distribui corrente dentro de painéis, quadros de distribuição, transformadores e eletrocalhas. Comparado a cabos, o barramento oferece caminho de menor resistência, layout mais limpo no painel e padrão de parafusagem repetível quando furos e ângulos ficam dentro da tolerância do desenho.
Cobre e alumínio exigem cuidados diferentes na mesma máquina: o alumínio normalmente pede compensação de retorno elástico (springback) maior e raio interno mínimo maior. Nunca copie um programa de dobra validado em cobre para o alumínio sem uma peça de teste.
O fluxo de bancada típico segue 8 passos: confirmar o desenho → escolher a classe de máquina → escolher matrizes → cortar no comprimento → puncionar os furos → dobrar com compensação de retorno elástico → rebarbar e inspecionar → marcar e montar o kit.
Cada estação tem uma física simples: no corte, a guilhotina hidráulica com lâminas de aço-liga define o comprimento e controla a zona de ruptura; no puncionamento, matrizes alinhadas com margem de tonelagem definem diâmetro e posição do furo; na dobra, o conjunto punção/matriz com controle de ângulo e tabela de springback entrega a geometria que cabe no painel.
Unidade de corte: define o comprimento final. Em teste de aceitação (FAT), a meta usual de zona de ruptura fica abaixo de ~25% da face de corte — é uma medição a registrar no protocolo, não um slogan de catálogo.
Unidade de puncionamento: abre os furos de fixação. Muitos projetos 3 em 1 usam torre com seis posições de matriz para troca rápida entre furos redondos e oblongos. Nas tabelas públicas LT, os intervalos são Φ4,3–Φ25 mm no 303U-3-C, Φ4,3–Φ30 mm no 503U-3-C e Φ4,3–Φ34 mm no 803U-3-C.
Unidade de dobra: executa dobras planas (L, U, Z) e dobras verticais. Os raios de matriz usuais são R3, R5, R10 e R80 (ou R50), além de matriz U. Dobras muito próximas — distância abaixo de ~40 mm entre linhas de dobra — devem passar por revisão de engenharia da ferragem.
| Especificação | 303U-3-C | 503U-3-C | 803U-3-C |
|---|---|---|---|
| Força nominal (kN) | 300 | 500 | 800 |
| Diâmetro de puncionamento (mm) | Φ4,3–Φ25 | Φ4,3–Φ30 | Φ4,3–Φ34 |
| Espessura / largura máx. (mm) | 12 / 150 | 16 / 200 | 20 / 250 |
| Dobra plana máx. (mm) | 150 × 12 | 200 × 16 | 250 × 20 |
| Dobra vertical (de perfil) máx. (mm) | 10 × 100 | 12 × 120 | 12 × 120 |
| Potência dos motores | 3 × 4 kW | 3 × 5,5 kW | 3 × 5,5 kW |
| Precisão de dobra / repetibilidade | ±1° / ±0,5° | ±1° / ±0,5° | ±1° / ±0,5° |
Regra rápida de escolha: 303U-3-C ≈ classe 12 × 150 mm / Φ25 · 503U-3-C ≈ 16 × 200 mm / Φ30 · 803U-3-C ≈ 20 × 250 mm / Φ34. Os números valem como envelope; cada estação (corte, furo, dobra plana e vertical) deve ser confirmada separadamente na proposta.
| Tipo | Melhor aplicação | Contra-ponto |
|---|---|---|
| Ferramentas hidráulicas portáteis | Manutenção em campo, ajustes pontuais | Baixa repetibilidade em produção |
| Hidráulica 3 em 1 (três estações) | Fabricantes de painéis de pequeno/médio porte | Transferência manual entre postos |
| 3 em 1 com CNC (HMI/PLC) | Lotes repetidos, receitas salvas | Teto de capacidade da estrutura única |
| Centros dedicados de furo, corte ou dobra | Alto volume por processo | Mais área e manuseio |
| Linha CNC automática | Grande volume, nesting, mínimo manuseio | CAPEX maior |
Comprimento errado trava o encaixe no painel; desvio de furo trava parafuso ou terminal; ângulo errado colide com disjuntor, isolamento ou estrutura. A máquina não define as distâncias elétricas de fase — isso é do projeto — mas entrega a geometria mecânica que faz o painel fechar.
É o equipamento industrial que corta (guilhotina hidráulica), punciona furos e dobra barras de cobre ou alumínio usadas em painéis elétricos, centrais de distribuição e transformadores.
Em uma máquina 3 em 1, a mesma estrutura abriga a unidade de corte, o cabeçote de puncionamento e a estação de dobra, com grupos de bomba hidráulica independentes que permitem operar os três postos em sequência ou em paralelo.
Sim. Modelos como LT 303U-3-C, 503U-3-C e 803U-3-C integram as três operações; a produtividade depende do dimensionamento da seção mais difícil do desenho e de como a equipe opera os postos.
Depende da classe: cerca de 12 mm no 303U-3-C, 16 mm no 503U-3-C e 20 mm no 803U-3-C — sempre conferindo também largura máxima e limites de furo e dobra na proposta comercial.
Não. A dobra plana é feita na face larga da barra; a dobra vertical dobra no plano da espessura e tem envelope menor na mesma máquina — por exemplo 10 × 100 mm no 303U-3-C e 12 × 120 mm no 503U-3-C/803U-3-C.