Portuguese
 English
 Spanish


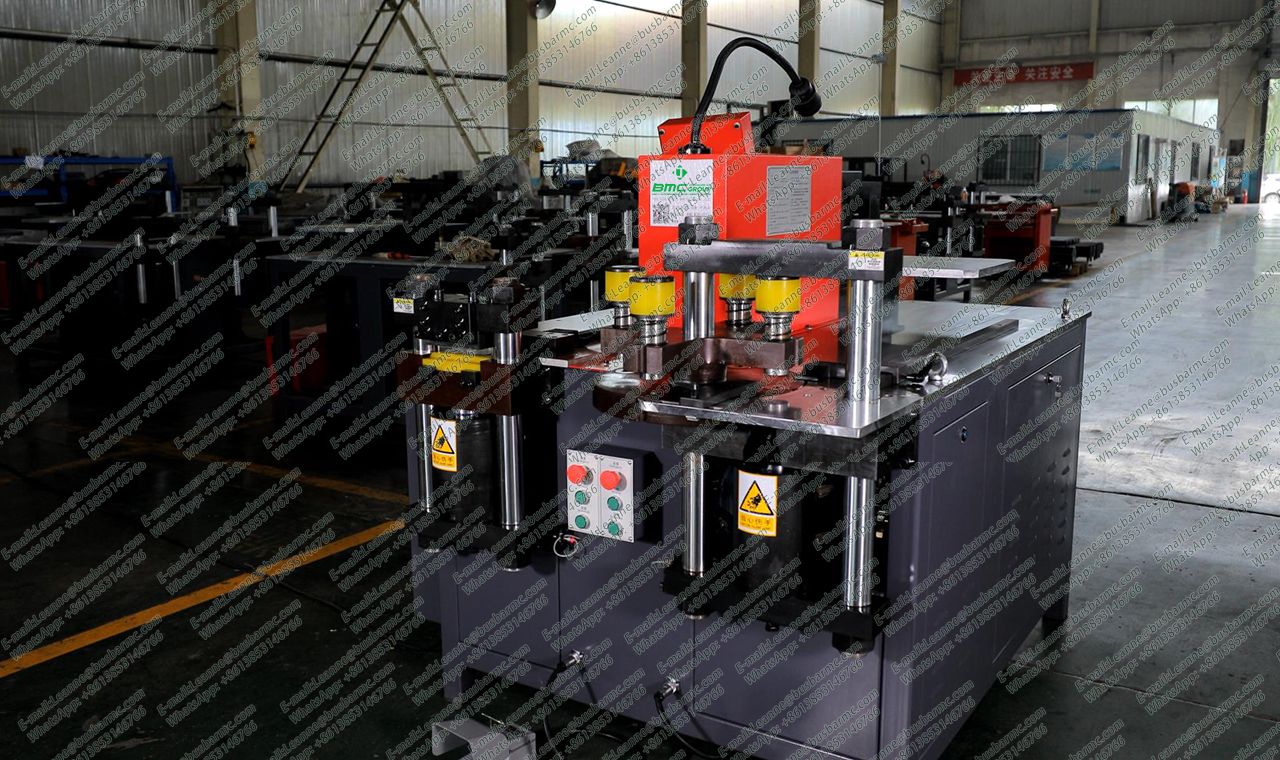
Uma máquina CNC ou servoassistida de barramento aumenta a eficiência principalmente ao eliminar medição e posicionamento repetidos, encurtar o setup de pedidos repetidos e executar coordenadas confirmadas com mais consistência. Meça o benefício em minutos por peça conforme, minutos de operador, rendimento de primeira passagem, tempo de troca de modelo, retrabalho e perda líquida de cobre — não pela cadência de golpes. Nas classes LT 303U-3-C / 503U-3-C / 803U-3-C, os modos de dobra HMI/PLC e topes servo opcionais ajudam mais quando os desenhos se repetem.
CNC/servo pode controlar topes de comprimento, coordenadas de furos, receitas de curso/ângulo de dobra ou programas salvos — conforme a configuração. Não significa automaticamente alimentação automática, troca de ferramental ou inspeção automática. Liste na proposta cada eixo controlado e cada etapa manual restante. Força hidráulica e controle CNC não se excluem: células eficientes usam estações hidráulicas com posicionamento CNC/servo e bibliotecas PLC de dobra.
| Alavanca | O que melhora | Indicador a registrar |
|---|---|---|
| Posicionamento automático/servo | Menos marcação e régua | Minutos de posicionamento por peça |
| Programas salvos | Pedido repetido mais rápido | Do recall de programa à 1ª peça conforme |
| Trocas de modelo preparadas | Modelo A → modelo B | Relógio completo da troca |
| Importação de dados (se oferecida) | Menos redigitação | Tempo importação → programa verificado |
Conte apenas eixos realmente CNC. Etapas manuais continuam dentro do tempo de ciclo completo.
| Aplicação | O CNC economiza quando… | Limitação |
|---|---|---|
| Painéis de distribuição | Kits de furos e receitas de gabinete se repetem | Controle de revisão de desenho |
| Transformadores / distribuição | Barras longas pedem menos remedições | Apoio e capacidade continuam necessários |
| Armazenamento de energia | Mapas densos de furos | Primeira peça segue obrigatória |
| Oficina mista | Receitas reduzem o caos de setup | Peças únicas podem não pagar o investimento |
| Especificação | 303U-3-C | 503U-3-C | 803U-3-C |
|---|---|---|---|
| Força nominal (kN) | 300 | 500 | 800 |
| Diâmetro de puncionamento (mm) | Φ4,3–Φ25 | Φ4,3–Φ30 | Φ4,3–Φ34 |
| Espessura / largura máx. (mm) | 12 / 150 | 16 / 200 | 20 / 250 |
| Dobra plana máx. (mm) | 150 × 12 | 200 × 16 | 250 × 20 |
| Dobra vertical (de perfil) máx. (mm) | 10 × 100 | 12 × 120 | 12 × 120 |
| Potência dos motores | 3 × 4 kW | 3 × 5,5 kW | 3 × 5,5 kW |
| Precisão de dobra / repetibilidade | ±1° / ±0,5° | ±1° / ±0,5° | ±1° / ±0,5° |
Nem sempre. O CNC ajuda quando o gargalo é posicionamento/setup. Cadência pura de golpes é um indicador fraco.
Não. Bibliotecas de modo PLC/HMI melhoram a repetibilidade da dobra; a linha CNC completa adiciona alimentação, nesting e automação. Confirme o escopo na proposta.
Teste lado a lado no seu desenho, com peças conformes e tempos de troca registrados.
Três grupos de bomba independentes, modos de dobra PLC Siemens, receitas no HMI e posicionamento servo opcional — sempre confirmados na proposta.